
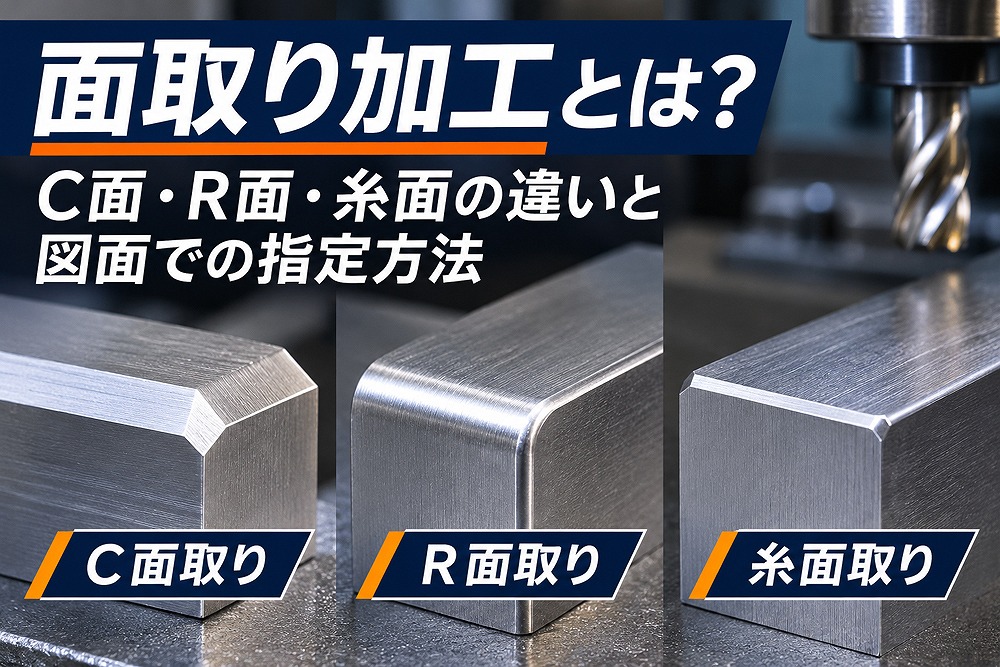
金属部品の図面を確認していると、「C0.5」「C1」「R1」「糸面取り」といった指示を目にすることがあります。
これらは、金属部品の角や端部の形状を整える「面取り加工」に関する指示です。
面取り加工は、一見すると小さな加工に思えますが、部品の安全性や組み立てやすさ、耐久性、仕上がり品質に関わる重要な工程です。
一方で、面取りの寸法や形状を適切に指定しなければ、組み付け不良や加工費の増加につながることもあります。
この記事では、面取り加工の基本から、C面取り・R面取り・糸面取りの違い、図面での指定方法、精密金属加工における注意点までわかりやすく解説します。
面取り加工とは?
面取り加工とは、金属部品の角や端部を削り、鋭くとがった部分を斜め、または丸みのある形状に仕上げる加工のことです。
金属材料を切削加工すると、部品の角が鋭くなったり、加工箇所にバリが発生したりすることがあります。
こうした角部を適切に処理することで、安全性や組立性を高め、部品として必要な形状に仕上げます。
面取り加工は、次のような金属部品に広く用いられています。
- シャフトやピンなどの円筒部品
- ベースプレート
- ブラケット
- 治具部品
- 機械装置の取付部品
- ボルトやねじを使用する部品
- 穴や軸のはめあいが必要な部品
NC旋盤やマシニングセンタによる切削加工でも、面取りは部品の仕上がりを左右する重要な加工の一つです。
金属部品に面取り加工を行う目的
面取り加工は、単に角を削って見た目を整えるためだけに行うものではありません。部品の使用目的に応じて、さまざまな役割があります。
作業者のけがを防止する
切削加工後の金属部品には、鋭い角が残る場合があります。
そのまま取り扱うと、運搬や組み立て、メンテナンスの際に手などを傷つけるおそれがあります。
角部に面取りを施すことで、安全に取り扱いやすい部品になります。
部品の組み立てをスムーズにする
シャフトを穴に挿入する場合や、ピンを取り付ける場合、角が鋭いままだと相手部品に引っかかることがあります。
軸の先端や穴の入口に面取りを設けることで、部品を挿入しやすくなり、組立性の向上につながります。
特に、寸法精度が求められるはめあい部品では、穴径や軸径だけでなく、挿入口の形状も重要です。
関連記事:はめあい公差とは?H7・h6の意味と穴・軸のすきま・しまりを解説
相手部品への傷や損傷を防ぐ
鋭い角が他の部品に接触すると、傷や摩耗の原因になることがあります。
特に、ゴム製のパッキンやOリングなどを組み付ける部品では、入口部分の形状が重要です。
適切な面取りを設けることで、組み付け時の損傷リスクを抑えられます。
ただし、シール部品に使用する面取りの角度や寸法は、使用するシールの仕様に合わせて設計する必要があります。
応力集中を緩和する
部品の形状が急激に変化する部分には、荷重が集中しやすくなることがあります。
特に、シャフトの段差部分などでは、適切なR形状を設けることで応力集中を緩和できる場合があります。
ただし、単に外側の角を面取りするだけで部品の強度が向上するとは限りません。荷重の方向や部品形状、材質を考慮した設計が必要です。
外観品質を向上させる
角部が均一に仕上がっている金属部品は、外観も整います。
面取りの幅が不均一だったり、角部に傷や欠けが残っていたりすると、製品全体の品質にも影響します。
外観が重視される部品では、面取り形状や仕上げ状態も重要な管理項目となります。
C面取り・R面取り・糸面取りの違い
金属加工で一般的に使用される面取りには、C面取り、R面取り、糸面取りの3種類があります。
| 種類 | 仕上がり形状 | 主な目的 | 図面表記例 |
|---|---|---|---|
| C面取り | 斜めの平面 | 組立性・安全性 | C0.5、C1 |
| R面取り | 丸みのある曲面 | 接触部の保護・外観 | R0.5、R1 |
| 糸面取り | ごく小さな面取り | 鋭い角の除去 | 糸面取り |
C面取りとは?
C面取りとは、部品の角を斜めに削り、平らな斜面をつくる加工です。
一般的な機械製図では、直角の角部に対するC面取りは45°の面取りを表します。
金属部品の外周やシャフトの端部、穴の入口など、幅広い箇所に使用されます。
C面取りの主な特徴は次のとおりです。
- 面取り寸法を明確に指定できる
- 組み付け時の引っかかりを防ぎやすい
- NC旋盤やマシニングセンタで加工しやすい
- 同一形状を繰り返し加工しやすい
金属部品の図面でよく見かける「C0.5」や「C1」は、このC面取りの寸法を表しています。
R面取りとは?
R面取りとは、部品の角を丸みのある形状に仕上げる加工です。
RはRadius(半径)を意味し、図面上の数値によって丸みの大きさを指定します。
C面取りのような平らな斜面ではなく、曲面状に仕上がることが特徴です。
R面取りは、次のような場合に用いられます。
- 人や他の部品が接触する箇所
- 滑らかな外観が必要な部品
- 角部の接触による損傷を抑えたい箇所
- 丸みのある形状が機能上必要な箇所
また、シャフトの段差や部品の内側の隅に設けるR形状も、機械設計では重要な要素です。
糸面取りとは?
糸面取り(いとめんとり)とは、部品の鋭い角をわずかに削って整える加工です。
大きな斜面や丸みをつくることよりも、角の鋭さを取り除くことを主な目的としています。
糸面取りは、一般的には0.1~0.3mm程度の小さな面取りを指す場合がありますが、統一された寸法が定められているわけではありません。
加工会社や部品の仕様によって、仕上がりの解釈が異なる場合があります。
そのため、面取りの大きさが部品の機能に影響する場合は、糸面取りという指示だけでなく、具体的な寸法や許容範囲を指定することが重要です。
C0.5・C1・R1とは?図面に記載される面取り記号の意味
面取り加工を依頼する際には、図面上の記号を正しく理解しておく必要があります。
C面取りの図面表記
直角の角部に対する一般的な45°のC面取りでは、次のように表記します。
| 図面表記 | 加工内容 |
|---|---|
| C0.2 | 各辺から0.2mmの45°面取り |
| C0.5 | 各辺から0.5mmの45°面取り |
| C1 | 各辺から1mmの45°面取り |
| C2 | 各辺から2mmの45°面取り |
| C3 | 各辺から3mmの45°面取り |
例えばC1の場合、元の直角の頂点から隣接する2つの辺に沿って、それぞれ1mmの位置を結ぶように角を削ります。
注意したいのは、C1が斜面そのものの幅1mmを意味するわけではないことです。
45°以外の角度で面取りを行う場合は、寸法と角度を個別に指定する必要があります。
R面取りの図面表記
R面取りは、丸みの半径によって指定します。
| 図面表記 | 加工内容 |
|---|---|
| R0.2 | 半径0.2mmの丸み |
| R0.5 | 半径0.5mmの丸み |
| R1 | 半径1mmの丸み |
| R2 | 半径2mmの丸み |
| R3 | 半径3mmの丸み |
C1とR1は同じ数値ですが、加工後の形状は異なります。
部品の用途や相手部品との接触状態に応じて、適切な形状を選択することが大切です。
面取りとバリ取りの違いとは?
面取りとバリ取りは、似た工程として扱われることがありますが、本来の目的は異なります。
バリとは、切削加工や穴あけ加工などによって、加工箇所の端に残る余分な材料のことです。
| 比較項目 | 面取り | バリ取り |
|---|---|---|
| 主な目的 | 角部の形状を整える | 余分な材料を除去する |
| 加工対象 | 部品の角や端部 | 加工によって発生したバリ |
| 寸法指定 | 必要に応じて行う | 除去状態や許容範囲を指定する場合がある |
| 仕上がり | 斜面や丸み | バリが除去された状態 |
面取りを行うことでバリを除去できる場合もありますが、面取り加工によって新たなバリが発生することもあります。
一方、バリ取りだけを行っても、指定されたC面やR面が形成されるとは限りません。
図面上で必要な形状と、バリを除去する条件の両方を明確にしておくことが重要です。
金属加工における面取りの加工方法
面取り加工は、部品の形状や材質、要求される精度、加工数量などに応じて方法を選択します。
NC旋盤による面取り加工
NC旋盤では、材料を回転させながら切削工具を動かし、必要な形状に加工します。
シャフトや円筒部品の外径端部、段差部分、穴の入口などの面取りに適しています。
プログラムによって工具の移動経路を制御できるため、寸法や形状を管理しながら加工できます。
外径加工や端面加工と組み合わせることで、効率的に加工工程を進められる場合もあります。
マシニングセンタによる面取り加工
マシニングセンタでは、面取りカッターや専用工具などを使用し、金属部品の角部を加工します。
主に次のような箇所に適しています。
- プレート部品の外周
- ブロック部品の角部
- 穴の入口
- 溝や段差の端部
- 複雑な輪郭形状
工具が届きやすい箇所であれば、穴あけ加工や輪郭加工と同じ段取りで面取りを行える場合があります。
関連記事:マシニング加工とは?特徴・メリット・フライス加工との違いをわかりやすく解説
手作業による面取り加工
ヤスリや砥石、手持ち式の工具などを使用して面取りを行う方法もあります。
小さな糸面取りや、工作機械では工具が届きにくい箇所の仕上げなどに用いられます。
ただし、手作業では面取り幅や形状にばらつきが生じる場合があるため、厳密な寸法管理が必要な箇所では、加工方法や検査方法を検討する必要があります。
面取り加工で発生しやすい問題と原因
面取り加工は比較的小さな加工ですが、寸法や加工条件によっては品質不良につながることがあります。
面取り幅が不均一になる
部品の固定状態や工具位置のずれ、工具の摩耗などにより、面取り幅が不均一になる場合があります。
特に外周全体の面取りが必要な部品では、加工位置や基準面の管理が重要になります。
面取り後にバリが残る
工具の切れ味や材質、切削条件によっては、面取りを行った部分に新たなバリが発生することがあります。
加工後の確認を行い、必要に応じて仕上げ工程を設けることが重要です。
面取りが大きすぎる
面取りを必要以上に大きくすると、部品の有効な接触面積や、はめあい部分の有効長さが減少する場合があります。
例えば、薄いプレートの穴に大きな面取りを設けると、穴の直円筒部分が短くなることがあります。
安全性や組立性を確保しながら、部品の機能に必要な寸法を残すことが大切です。
工具跡やびびりが発生する
工具の摩耗や加工条件、部品の固定状態などによって、面取り面に工具跡やびびりが発生する場合があります。
外観品質や接触面の滑らかさが求められる部品では、面取り面の仕上がりにも注意が必要です。
関連記事:切削加工の表面粗さとは?Ra・Rzの違いと図面での指定方法をわかりやすく解説
相手部品と干渉する
シャフトの段差部分に設けたR形状が大きすぎると、組み付ける部品が段差の奥まで入りきらない場合があります。
例えば、ベアリングをシャフトに取り付ける場合は、シャフト側の隅Rとベアリング側の面取り寸法との関係を確認する必要があります。
単体の部品図面だけでなく、組立図や相手部品の仕様も確認することが重要です。
図面で面取り加工を指定するときの注意点
面取り加工の指示を適切に行うことで、設計者と加工会社の認識の違いを減らし、加工後のトラブルを防ぎやすくなります。
機能上重要な箇所は寸法を明確にする
安全性を確保するための小さな面取りと、組み付けに必要な面取りでは、求められる条件が異なります。
特に次の箇所は、具体的な寸法や形状を指定することをおすすめします。
- はめあい部分の入口
- ベアリングの取付部分
- シール部品の挿入口
- 位置決めに使用する穴や軸
- 相手部品と接触する箇所
必要に応じて寸法公差も指定し、加工会社が判断できる情報を図面に記載しましょう。
指示のない角部の処理方法を記載する
すべての角部に個別の寸法を記載することが難しい場合は、図面の注記を利用する方法があります。
図面注記の例としては、次のようなものがあります。
- 指示なき角部はC0.5とする
- 指示なき外側の角部は糸面取りとする
- バリなきこと
- 指定箇所を除き、鋭い角部を除去すること
これらはあくまで指示方法の例です。実際の指定内容は、部品の用途や必要な仕上がりに合わせて決定してください。
特に、外側の角部と内側の隅部では加工方法が異なるため、対象箇所が明確になるように指示することが重要です。
面取りしてはいけない箇所も明確にする
すべての角部に面取りを行えばよいとは限りません。
基準面の端部や位置決め部分、刃物の切刃など、角部の形状そのものが機能を持つ場合があります。
面取りを行うことで機能に影響する箇所については、面取り禁止や個別の形状指示を記載しておきましょう。
必要以上に厳しい公差を指定しない
面取り寸法に厳しい公差を指定すると、加工条件の調整や測定、検査などの負担が増える場合があります。
組み付けや部品の機能に直接関係する箇所と、安全性のために角を除去する箇所を区別し、それぞれに適した条件を指定することが重要です。
関連記事:金属加工の公差とは?±0.01mmの意味と精度を指定するポイント
3Dデータと2D図面の内容を一致させる
3Dモデルでは面取りが設定されているものの、2D図面に寸法指示が記載されていない場合があります。
反対に、2D図面には面取り指示があるものの、3Dモデルでは角が残っている場合もあります。
加工依頼時には、どちらのデータを優先するのかを明確にし、設計情報の不一致によるトラブルを防ぎましょう。
面取り加工が加工費や納期に与える影響
面取り加工の費用は、単純に面取りの大きさだけで決まるものではありません。
部品の構造や加工箇所、必要な工具、仕上げ条件などによって変わります。
| 条件 | 加工費や納期への影響 |
|---|---|
| 一般的なC面取り | 他の切削加工と同時に行える場合がある |
| 特殊なR形状 | 工具の選定や追加工程が必要になる場合がある |
| 工具が届きにくい箇所 | 段取り替えや手作業が必要になる場合がある |
| 面取り箇所が多い部品 | 加工時間や確認作業が増える |
| 厳しい寸法公差 | 加工条件の調整や検査工数が増える |
| 特別な外観指定 | 仕上げ工程が追加される場合がある |
| 穴の裏側の面取り | 専用工具や部品の反転が必要になる場合がある |
加工費を抑えるためには、必要な面取りを省略するのではなく、機能に合った合理的な形状と寸法を選択することが大切です。
設計段階で加工会社へ相談することによって、部品の機能を維持しながら加工工程を合理化できる場合もあります。
関連記事:金属加工の見積もりはなぜ会社ごとに違う?材料費・加工時間・数量・公差で価格差が出る理由
面取りを含む金属加工を依頼するときの確認事項
面取りが必要な金属部品を加工会社へ依頼する際には、次の情報を整理しておくと、見積もりや加工方法の検討がスムーズになります。
- 部品図面や3Dデータ
- 使用する材質
- 加工数量
- 面取りの種類と寸法
- 面取りが必要な箇所
- 面取りを避ける箇所
- 重要な寸法公差
- 相手部品との組み付け条件
- 表面処理や熱処理の有無
- 希望納期
すべての条件が確定していない場合でも、部品の使用目的や重要な箇所を伝えることで、加工方法を検討しやすくなります。
当社では、図面や仕様を確認したうえで、部品形状や要求品質に応じた加工工程を検討しています。
関連記事:広島市の金属加工で見積が早くなる依頼の準備と相談の流れ
面取り加工に関するよくある質問
- C0.5とは何mmの面取りですか?
-
一般的な45°のC面取りでは、元の直角の頂点から隣接する各辺に沿って0.5mmずつの位置を結ぶ面取りを意味します。
斜面そのものの幅が0.5mmという意味ではありません。
- C面取りとR面取りはどちらがよいですか?
-
部品の使用目的によって異なります。
一般的な組み付けや鋭い角の除去にはC面取りが適している場合があります。滑らかな接触形状や丸みが必要な場合にはR面取りが選ばれます。
相手部品との関係や加工条件を考慮して決定することが重要です。
- 糸面取りは何mmですか?
-
糸面取りには、統一された寸法が定められていません。
0.1~0.3mm程度の小さな面取りとして扱われる場合がありますが、加工会社や仕様によって異なります。
寸法が重要な場合は、具体的な数値を指定してください。
- 図面に面取りの指示がない場合はどうなりますか?
-
加工会社の仕上げ基準や部品の種類によって対応が異なります。
指示がなくても鋭い角やバリを処理する場合がありますが、意図した寸法や形状になるとは限りません。
必要な箇所には明確な面取り指示を記載しておくことをおすすめします。
- 面取りをすればバリ取りは不要ですか?
-
必ずしも不要になるわけではありません。
面取り加工によって既存のバリを除去できる場合もありますが、新たなバリが発生することもあります。
加工後の状態に応じて確認や仕上げが必要になります。
- 面取りを大きくすると部品の強度は上がりますか?
-
面取りを大きくすれば強度が上がるとは限りません。
必要以上に材料を除去すると、部品の断面積や接触面積が減少し、強度や機能に影響する場合があります。
強度を考慮する場合は、材質や荷重条件、部品全体の形状から判断する必要があります。
- 面取り寸法が決まっていなくても加工相談はできますか?
-
部品の用途や相手部品との組み付け条件などをお伝えいただければ、加工方法や必要な仕上げ条件を検討することができます。
図面作成や仕様検討の段階でも、まずはご相談ください。
広島で面取りを含む精密金属加工なら宝栄工業へ
面取り加工は、金属部品の安全性や組立性、外観品質、機能性を支える重要な加工です。
C面取り、R面取り、糸面取りにはそれぞれ異なる特徴があり、部品の使用目的に応じて適切な形状や寸法を選択する必要があります。
広島市安芸区の宝栄工業株式会社では、1967年の創業以来、精密金属加工を通じてさまざまな産業分野のものづくりを支えてきました。
NC旋盤、マシニングセンタ、ワイヤーカット、平面研削盤などの設備を活用し、部品形状や要求精度に応じた加工を行っています。
面取りを含む精密部品加工はもちろん、図面の加工条件や寸法、公差、仕上げ方法についても、部品の仕様を確認しながら加工工程を検討します。
- NC旋盤による金属部品加工
- マシニングセンタによる精密部品加工
- 寸法公差が指定された機械部品の製作
- 試作部品や小ロット部品の製作
- 継続的な部品加工のご相談
当社の保有設備については、技術・設備ページをご覧ください。
お問い合わせフォームでは図面の添付にも対応しています。
広島で精密金属加工や機械部品の製作をご検討の方は、宝栄工業株式会社へお気軽にご相談ください。
CONTACT
お問い合わせ
図面をお持ちなら、最適な加工をご提案します。お気軽にご相談ください。
短納期・高精度の精密加工なら宝栄工業へ。