
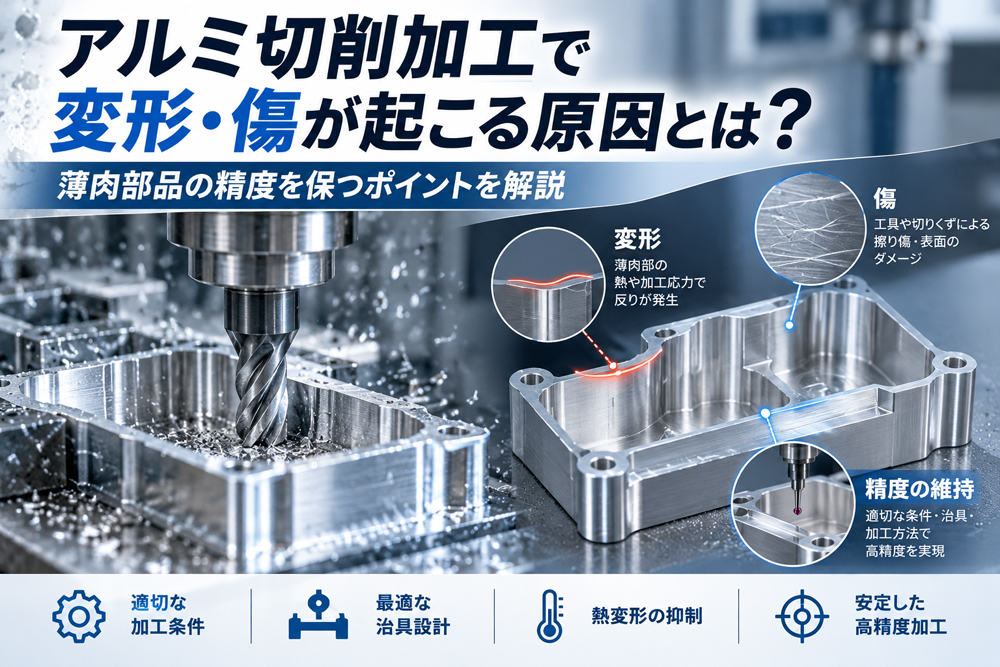
アルミは軽量で耐食性に優れ、比較的切削しやすい金属です。機械部品や治具、ブラケット、カバー、半導体製造装置部品など、幅広い用途で使用されています。
しかし、アルミは加工しやすい一方で、形状や加工条件によっては次のような問題が発生します。
- 切削後に部品が反る
- 薄肉部分が変形する
- 平面度や平行度が安定しない
- 表面に傷や工具跡が残る
- 切りくずが工具に付着する
- 穴やポケットの周囲にバリが出る
- アルマイト処理後に寸法が合わなくなる
特に、薄肉部品や削り量の多い部品、高い寸法精度が必要な部品では、材料の特性を理解した加工工程の設計が欠かせません。
この記事では、アルミの切削加工で変形や傷が発生する原因と、薄肉部品の精度を保つためのポイントを解説します。A5052・A5056・A6061・A7075の違いや、アルマイト処理を行う場合の注意点も紹介します。
アルミの切削加工とは
アルミの切削加工とは、工作機械と切削工具を使用してアルミ材料を削り、図面で指定された形状や寸法に仕上げる加工方法です。
代表的な加工方法には、次のようなものがあります。
- NC旋盤加工
- マシニングセンタ加工
- フライス加工
- 穴あけ加工
- タップ加工
- 中ぐり加工
- 溝加工
- ねじ切り加工
NC旋盤は、材料を回転させながら工具を当てて加工します。シャフト、カラー、リング、フランジなどの丸物部品に適した加工方法です。
マシニングセンタやNCフライス盤は、工具を回転させて材料を削ります。プレート、ブラケット、ケース、治具、ブロック形状の部品などに使用されます。
アルミは鉄やステンレスと比較すると軽く、切削抵抗も比較的小さいため、高速加工に適しています。その一方で、剛性や熱の影響、工具への付着などを考慮しなければ、変形や表面不良につながります。
アルミの切削加工で変形が起こる原因
アルミ部品が加工後に変形する原因は一つではありません。
材料の残留応力、加工熱、クランプ方法、加工順序など、複数の要因が重なって発生することがあります。
材料内部の残留応力が解放される
アルミの板材や丸棒には、製造時の圧延、押出し、熱処理などによって、内部に残留応力が生じていることがあります。
材料の片側だけを大きく削ると、内部で釣り合っていた応力のバランスが崩れます。その結果、加工中や機械から取り外した後に反りやねじれが発生します。
特に変形しやすい形状には、次のようなものがあります。
- 板厚に対して面積が大きいプレート
- 深いポケットを持つ部品
- 片側からの削り量が多い部品
- 外周に対して底面が薄いケース形状
- 左右非対称の形状
- 削り出し量の多い部品
加工中は寸法が合っていても、治具から取り外した直後や時間が経過した後に変形することがあります。
薄肉部分が切削抵抗でたわむ
薄い壁や細いリブは剛性が低く、工具が接触したときの切削抵抗によってたわみます。
たわんだ状態で加工すると、工具が通過した後に材料が元の位置へ戻るため、狙った寸法にならないことがあります。
例えば、薄肉部分の厚さを測定したときに、場所によって寸法が異なる、中央部分だけ厚く残るといった問題が発生します。
また、工具の振動によってビビリが発生すると、表面に周期的な模様や工具跡が残る原因にもなります。
クランプする力が強すぎる
材料を固定するためのクランプ力が強すぎると、加工前の段階で材料が変形します。
変形した状態で加工すると、機械上では図面寸法に仕上がっていても、クランプを外した瞬間に材料が元の形へ戻ります。その結果、平面度、平行度、直角度、穴位置などが狂うことがあります。
薄いプレートや肉厚の薄いケース形状では、強く締めれば安定するとは限りません。材料を変形させず、加工中に動かない範囲で固定する必要があります。
加工熱によって材料が膨張する
切削加工では、工具と材料が接触することで熱が発生します。
アルミは熱を伝えやすい材料ですが、短時間に特定の場所へ熱が集中すると、部品全体の温度が均一にならず、局所的な膨張が起こります。
温度が上がった状態で仕上げ加工や測定を行うと、冷却後に寸法が変化する可能性があります。
高精度部品では、加工直後の測定値だけでなく、材料温度が落ち着いた状態での寸法確認も重要です。
加工する順番が適切でない
荒加工から仕上げ加工までを一度に行うと、切削によって生じた応力や熱の影響が、最終寸法に残りやすくなります。
また、薄肉部分を先に完成させると、その後の加工で切削抵抗や振動を受け、変形することがあります。
部品の剛性をできるだけ残しながら加工し、最後に薄肉部分を仕上げるなど、形状に合わせた工程設計が必要です。
アルミ加工で表面に傷が付く原因
アルミは鉄やステンレスよりも表面が傷つきやすい材料です。
加工精度が確保されていても、外観面に傷や打痕が残れば、不良と判断されることがあります。
切りくずが加工面をこする
アルミの切りくずが加工面と工具の間に入り込むと、表面を引っかいて傷を付けることがあります。
深いポケットや溝の加工では切りくずが排出されにくく、工具が切りくずを巻き込むことで、加工面に筋状の傷が発生します。
切りくずを再び削る状態になると、工具の負担が増え、仕上げ面の悪化や刃先の損傷にもつながります。
工具にアルミが付着する
アルミは加工条件によって刃先に付着することがあります。
刃先に付着物が成長すると、工具本来の切れ味が失われ、材料をきれいに切るのではなく、押しつぶしたり引きちぎったりする状態になります。
その結果、次のような問題が発生します。
- 表面が白く曇る
- むしれたような加工面になる
- 工具跡が目立つ
- 寸法が安定しない
- バリが大きくなる
- 突発的な傷が発生する
工具材種、刃先形状、切削速度、送り、切込み量、切削油の使い方などを、アルミ加工に合わせて調整する必要があります。
治具や作業台との接触で傷が付く
加工中だけでなく、材料の取り付け、反転、測定、洗浄、梱包といった工程でも傷は発生します。
アルミの切りくずが治具や作業台の上に残っていると、その上へ部品を置いた際に、切りくずが食い込んで傷や打痕になります。
外観面が重要な部品では、加工条件だけでなく、工程間の取り扱いまで含めた管理が必要です。
バリ取り作業で外観面を傷つける
切削加工後には、エッジや穴の周囲にバリが残ることがあります。
バリ取り工具を強く当てすぎると、必要以上に面取りが大きくなったり、周辺へ傷を付けたりする可能性があります。
図面上で外観やエッジ形状が重要な場合は、面取り寸法やバリ処理の範囲を明確にしておくと、認識の違いを防ぎやすくなります。
A5052・A5056・A6061・A7075の違い
アルミには多くの種類があり、材質によって強度、耐食性、切削性、入手しやすい形状などが異なります。
代表的なアルミ合金の特徴は次のとおりです。
| 材質 | 主な特徴 | 使用例・選定時のポイント |
|---|---|---|
| A5052 | 耐食性、成形性、溶接性のバランスがよい | プレート、カバー、ブラケット、ケース、一般的な機械部品 |
| A5056 | 耐食性があり、切削後の表面を比較的きれいに仕上げやすい | 丸棒から加工するシャフト、カラー、精密部品 |
| A6061 | 強度、耐食性、靱性のバランスがよく、熱処理によって強度を高められる | 機械部品、構造部品、治具、フレーム関連部品 |
| A7075 | アルミ合金の中でも高い強度を持つ | 高強度部品、軽量化が必要な部品。材料価格や耐食性も考慮が必要 |
A5052
A5052は、アルミ板材として広く使用されている材質です。
耐食性と加工性のバランスがよく、カバー、ブラケット、プレート、ケースなど、幅広い部品に採用されています。
ただし、大きな板材から片側を深く削る形状では、残留応力の解放による反りに注意が必要です。高い平面度が必要な場合は、材料の状態や加工工程を含めて検討します。
A5056
A5056は、丸棒などからの切削部品に使用されることが多い材質です。
切削後の表面を比較的きれいに仕上げやすく、アルマイト処理との相性も考慮して選定されることがあります。
シャフト、カラー、スペーサー、ノブ、円筒形状の精密部品などが代表的な用途です。
A6061
A6061は、強度と耐食性のバランスに優れた熱処理型のアルミ合金です。
一般的なA5052よりも強度が必要な機械部品や構造部品に適しています。ただし、必要な材料形状や調質によって入手性が変わるため、設計段階で確認することが重要です。
A7075
A7075は、アルミ合金の中でも特に高い強度を持つ材質です。鉄鋼部品からの軽量化や、重量を抑えながら強度を確保したい場合に使用されます。
一方で、一般的なアルミ材より材料価格が高く、耐食性、表面処理、調質、入手性なども考慮しなければなりません。
必要以上にA7075を指定すると、コストや納期が増える可能性があります。使用条件に対して本当にその強度が必要かを検討することが大切です。
薄肉アルミ部品の精度を保つポイント
薄肉部品の加工では、一般的な部品と同じ加工条件や固定方法では、精度が安定しないことがあります。
形状、肉厚、要求公差、数量などに応じて、工程を組み立てる必要があります。
荒加工と仕上げ加工を分ける
最初から完成寸法まで削らず、荒加工で一定の取り代を残し、その後に仕上げ加工を行います。
荒加工後に材料を治具から外したり、一定時間置いたりすることで、加工によって変化した応力や温度を落ち着かせられる場合があります。
その後、再度基準を取り直して仕上げることで、最終寸法や形状精度を確保しやすくなります。
ただし、工程を増やすほど加工時間とコストも増加します。要求精度に応じて、必要な工程を選ぶことが重要です。
左右や表裏の削り量をできるだけ均等にする
片側だけを大きく削ると、残留応力のバランスが崩れ、反りやすくなります。
形状が許す場合は、表裏を交互に加工する、左右を均等に削るといった方法で、変形を抑えます。
削り出し部品では、完成形状だけでなく、素材からどのような順番で材料を除去するかが重要です。
薄肉部分を最後に仕上げる
部品の剛性を保つため、加工の途中では薄肉部分に余分な材料を残し、ほかの加工が完了してから最終肉厚へ仕上げる方法があります。
早い段階で薄くしてしまうと、後工程の切削抵抗や振動によって変形しやすくなります。
穴、溝、ポケット、外形など、複数の加工要素がある場合は、完成後の剛性を考えながら加工順序を決めます。
クランプ位置と固定力を見直す
薄肉部品では、固定箇所を増やせばよいとは限りません。
固定位置によっては部品をゆがませるため、力を分散させながら、必要最小限のクランプ力で保持することが重要です。
形状に応じて、専用治具、当て板、ソフトジョー、面で支える構造などを使用する場合もあります。
また、完成面や外観面へクランプ跡を残さないよう、接触位置にも注意が必要です。
切込み量や送りを調整する
一度に大きく削ると、切削抵抗や発熱が増えます。薄肉部品では、仕上げ時の切込み量、送り、工具の進入方向などを調整し、部品へ加わる力を抑えます。
ただし、切込み量を小さくしすぎても、工具が材料を切らずにこする状態になることがあります。
材質、工具径、突き出し量、機械剛性、部品形状を考慮した加工条件の設定が必要です。
切れ味のよい工具を使用する
摩耗した工具やアルミに適していない工具を使用すると、切削抵抗が増加します。
アルミ加工に適した刃先形状の工具を使用し、工具の摩耗や付着を確認しながら加工することで、変形、バリ、表面不良を抑えやすくなります。
深いポケットや溝では、切りくずを排出しやすい工具と加工条件を選ぶことも重要です。
加工途中で測定する
薄肉部品は、加工が進むにつれて剛性や応力の状態が変化します。
最終工程だけで測定するのではなく、荒加工後や工程の途中で寸法、反り、平面度などを確認することで、変形の傾向を把握できます。
必要に応じて加工条件や仕上げ代を調整し、完成寸法へ近づけます。
残留応力を抑えた材料を検討する
高い平面度が必要なプレートや、広い範囲を削り込む部品では、残留応力を抑えた精密加工用のアルミ板を選択する方法もあります。
材料価格は一般的な板材より高くなる場合がありますが、加工後の反りを抑えやすくなり、修正加工や再製作のリスクを減らせる可能性があります。
材料費だけでなく、加工工程や品質リスクを含めて判断することが大切です。
傷やバリを防ぐためのポイント
アルミ部品の傷やバリを抑えるには、切削条件だけでなく、加工前後の取り扱いも含めた対策が必要です。
切りくずを確実に排出する
切削油やエアを使用し、加工点から切りくずを排出します。
特にポケット、止まり穴、細い溝では切りくずが残りやすいため、工具経路や加工方向も含めて検討します。
工具が切りくずを巻き込む状態を減らすことで、傷や工具損傷を防ぎやすくなります。
治具と材料の接触面を清掃する
材料を取り付ける前に、バイス、チャック、治具、当て板などの接触面を清掃します。
小さな切りくずでも、クランプによって材料へ押し付けられると、打痕や位置ずれの原因になります。
材料を反転するときや工程間で置き直すときにも、接触面を確認する必要があります。
外観面を事前に明確にする
図面上で外観面が明確になっていない場合、加工会社は寸法精度を優先して工程を設計することがあります。
傷を避けたい面、装置の外側から見える面、アルマイト後も外観品質が必要な面などは、図面や打ち合わせで指定することが重要です。
外観基準がある場合は、許容できる傷の程度や検査方法についても共有すると、認識違いを防げます。
面取り寸法を指定する
「バリなきこと」だけでは、エッジをどの程度処理するかが明確にならない場合があります。
組み付けや安全性に関係する部分は、C0.2、C0.5など、必要な面取り寸法を図面で指定します。
一方、角を残したい部分や、面取りすると機能に影響する部分も明確にしておく必要があります。
寸法公差と表面粗さを指定するときの注意点
アルミの切削加工では、公差や表面粗さを厳しくするほど、加工工程、測定回数、専用治具などが増えやすくなります。
すべての寸法に厳しい公差を設定するのではなく、部品の機能に必要な箇所を見極めることが重要です。
例えば、次のような箇所は優先的に検討します。
- 軸やベアリングが入る穴
- ほかの部品と位置決めする穴
- シール性が必要な面
- 摺動する部分
- 組み付け基準になる面
- 平面度や平行度が機能に影響する面
反対に、外形や逃げ部分など、機能に直接影響しない箇所では、一般公差を適用できる場合があります。
また、表面粗さを細かく指定しても、部品の機能に効果がなければ、加工コストだけが増えてしまいます。必要な面に限定して、RaやRzを指定することが大切です。
薄肉部品では、個々の寸法公差だけでなく、平面度、平行度、直角度、円筒度などの幾何公差も確認する必要があります。
アルマイト処理を行う場合の注意点
アルマイトは、アルミ表面に酸化皮膜を形成し、耐食性、耐摩耗性、外観などを向上させる表面処理です。
アルミ部品では広く使用されていますが、切削加工後にアルマイト処理を行う場合は、最終寸法への影響を考慮しなければなりません。
処理後の寸法を基準にするか決める
アルマイト処理では表面に皮膜が形成されるため、穴径、軸径、溝幅などが変化します。
特に、次のような部分は注意が必要です。
- はめ合い公差がある穴と軸
- ベアリング挿入部
- シール面
- 精密な位置決め面
- ねじ部
- 摺動面
- 電気的な導通が必要な面
図面では、指定寸法がアルマイト前の寸法なのか、処理後の完成寸法なのかを明確にします。
皮膜の種類や厚さによって影響が異なるため、加工会社と表面処理会社の間で条件を共有する必要があります。
マスキングが必要な場所を指定する
アルマイトを付けたくない部分には、マスキングを行う場合があります。
導通が必要な面、精密なはめ合い部分、接地面、ねじ部など、処理を避けたい箇所は図面で指定します。
マスキングの可否や境界の仕上がりは形状によって異なるため、設計段階で確認しておくと安心です。
材質によって色合いが異なる
同じ色のアルマイトを指定しても、材質、表面状態、ロット、形状などによって、色合いに差が出る場合があります。
複数の部品を並べて使用する場合や、外観品質を重視する場合は、材質の統一や色見本による確認を検討します。
色を完全に一致させることが難しい場合もあるため、許容範囲を事前に共有することが重要です。
アルミ切削部品の価格を左右する要素
アルミ部品の加工費は、部品の大きさだけで決まるわけではありません。
主に次の要素が価格へ影響します。
- アルミ合金の種類
- 素材の形状と入手性
- 素材から完成品までの削り量
- 薄肉部分の有無
- 寸法公差と幾何公差
- 表面粗さ
- 穴やタップの数
- 深いポケットや細い溝の有無
- 加工面の数
- 取り付け直しの回数
- 専用治具の必要性
- アルマイトなどの表面処理
- 検査項目と検査書類
- 製作数量
- 納期
特に、材料の大部分を削り落とす部品や、薄肉部分と厳しい公差を併せ持つ部品は、加工時間が長くなりやすい傾向があります。
コストを抑えるには、必要な機能を維持しながら、加工しやすい形状や公差にできないかを検討することが有効です。
アルミ加工を依頼するときに伝えたい情報
見積もりや加工可否の確認をスムーズにするため、次の情報を用意しておくと安心です。
- 2D図面
- 3Dデータ
- 材質と調質
- 製作数量
- 希望納期
- 寸法公差
- 幾何公差
- 表面粗さ
- 外観面
- 傷の許容基準
- 面取り寸法
- アルマイトなどの表面処理
- マスキングの有無
- 処理前寸法か処理後寸法か
- 検査成績書の要否
- 部品の用途
- 特に重要な寸法や機能
図面だけでは判断しにくい条件もあります。部品の用途や重要箇所を伝えることで、材質、加工方法、公差、表面処理について提案を受けやすくなります。
アルミの切削加工に関するよくある質問
- アルミは切削しやすい材料ですか?
-
一般的には、鉄やステンレスと比較して切削しやすい材料です。
ただし、アルミは工具へ付着しやすく、薄肉部品では変形も起こります。切削しやすいことと、高精度に仕上げやすいことは同じではありません。
材質、形状、要求精度に応じた工具と加工条件が必要です。
- A5052とA6061はどちらを選べばよいですか?
-
一般的なプレート、カバー、ケース、ブラケットなどでは、A5052が広く使用されています。
より高い強度が必要な機械部品や構造部品では、A6061が候補になります。ただし、材料の入手性、形状、表面処理、コストなども含めて選定する必要があります。
- 薄肉部品はどの程度まで加工できますか?
-
加工可能な肉厚は、部品の大きさ、材質、形状、長さ、要求公差、固定方法によって異なります。
同じ肉厚でも、短いリブと広いケース側面では加工の難しさが大きく異なります。図面をもとに個別の検討が必要です。
- アルミ部品の傷を完全になくせますか?
-
加工や取り扱いを管理することで傷を抑えることはできますが、傷の判断基準には個人差があります。
外観部品では、重要面、許容できる傷の程度、検査方法などを事前に共有することが重要です。
- アルマイト処理をすると寸法は変わりますか?
-
アルマイト処理では表面に皮膜が形成されるため、穴径、軸径、溝幅などに影響します。
はめ合いや摺動に関係する寸法は、処理後の完成寸法を考慮して設計・加工する必要があります。
- 1個だけの試作品も依頼できますか?
-
宝栄工業では、単品の試作から多品種少量の金属加工まで対応しています。
量産前の試作、設備の補修部品、図面しか残っていない部品なども、まずは図面やデータをもとにご相談ください。
- アルミ部品を±0.01mmで加工できますか?
-
形状、寸法、肉厚、基準面、材質、測定方法などの条件によって異なります。
±0.01mmは精密加工における一つの目安ですが、すべての形状や寸法で一律に保証できるものではありません。特に薄肉部品や長尺部品では、変形や温度の影響も考慮する必要があります。
図面を確認したうえで、加工方法や測定方法を検討します。
広島でアルミの切削加工なら宝栄工業へ
アルミは切削しやすい材料として知られていますが、高い寸法精度や外観品質を安定して確保するには、材質と形状に合わせた工程設計が必要です。
特に、薄肉部品、深いポケットを持つ部品、削り出し量の多い部品では、残留応力、加工熱、クランプによる変形を考慮しなければなりません。
宝栄工業では、広島市を拠点に、NC旋盤、マシニングセンタ、NCフライス盤などを使用した金属切削加工に対応しています。
アルミをはじめ、鉄、ステンレス、真鍮、銅、工具鋼など、さまざまな金属材料の加工をご相談いただけます。単品の試作、多品種少量部品、設備部品、治具、補修部品などにも対応しています。
アルマイトなどの表面処理が必要な場合も、協力会社との連携を含めて対応を検討します。
「薄肉部分の変形が心配」「現在の図面で加工できるか確認したい」「材質をA5052とA6061のどちらにするか迷っている」といった場合も、まずは図面や3Dデータをお送りください。
形状、材質、公差、数量、納期を確認したうえで、加工方法をご提案します。
まとめ
アルミの切削加工では、次のような原因によって変形や傷が発生します。
- 材料内部の残留応力
- 薄肉部分のたわみ
- 強すぎるクランプ
- 切削熱による膨張
- 適切でない加工順序
- 工具へのアルミの付着
- 切りくずの巻き込み
- 治具や作業台との接触
- バリ取り時の取り扱い
薄肉部品の精度を保つには、荒加工と仕上げ加工を分け、部品の剛性を残しながら加工することが重要です。
また、左右や表裏の削り量、クランプ位置、切削条件、工具、材料の残留応力まで含めて検討する必要があります。
アルマイト処理を行う場合は、処理後の寸法変化、マスキング、材質による色合いの違いにも注意しましょう。
アルミ部品の変形や傷でお困りの場合は、材質、形状、公差、表面処理を含めて、宝栄工業へお気軽にご相談ください。