
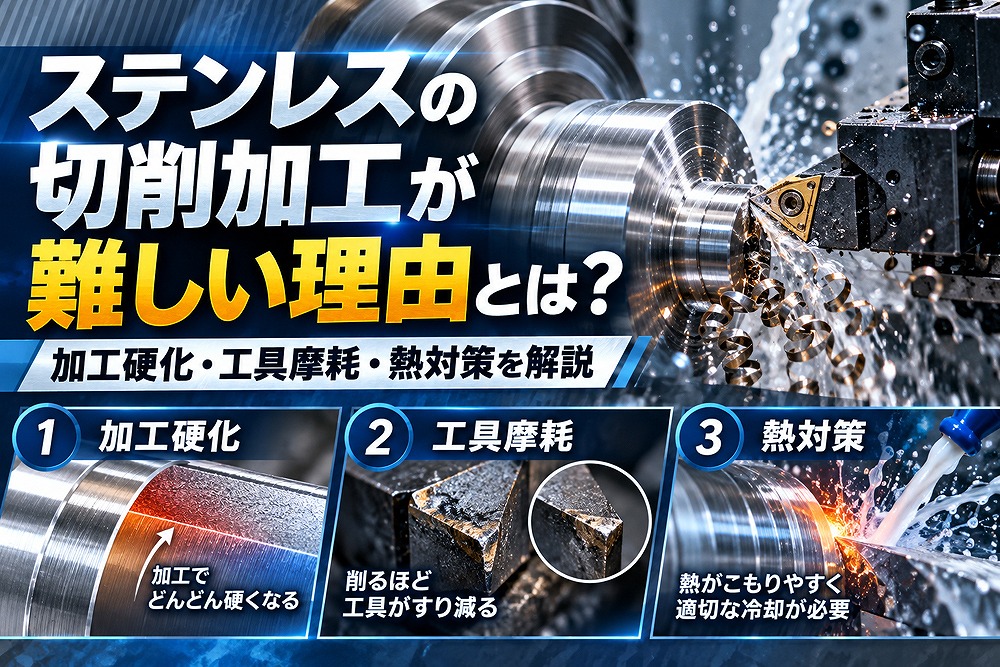
ステンレスは、さびにくく強度にも優れているため、産業機械、食品機械、半導体製造装置、医療機器、プラント設備など、さまざまな分野で使用されています。
一方、鉄やアルミと比べて切削加工が難しく、加工条件が適切でないと、工具の摩耗、加工面の荒れ、バリ、寸法精度の低下などが起こりやすい材質です。
同じステンレスでも、SUS304、SUS303、SUS316など、鋼種によって耐食性や加工性が異なります。部品の用途だけでなく、加工方法や必要精度まで考えて材質を選ぶことが重要です。
この記事では、ステンレスの切削加工が難しい理由、代表的な鋼種の違い、NC旋盤・マシニング加工で注意すべきポイント、見積もりを依頼する際に必要な情報を解説します。
ステンレスの切削加工とは
ステンレスの切削加工とは、NC旋盤、マシニングセンタ、フライス盤、ボール盤などを使用して、ステンレス材料を必要な形状や寸法に削る加工です。
主な加工内容には、次のようなものがあります。
- 外径・内径加工
- 端面加工
- 穴あけ加工
- ねじ加工
- 溝加工
- 平面加工
- 段差加工
- 輪郭加工
- タップ加工
ステンレスは耐食性や強度に優れていますが、粘りが強く、加工による熱も逃げにくい性質があります。
そのため、鉄と同じ工具や条件で加工すると、工具寿命が短くなったり、加工面の品質が安定しなかったりする場合があります。
ステンレスの切削加工では、鋼種、部品形状、加工精度、表面粗さなどに合わせて、工具や切削条件を調整する必要があります。
ステンレスの切削加工が難しい5つの理由
加工硬化が起こりやすい
ステンレス加工で特に注意したいのが「加工硬化」です。
加工硬化とは、金属へ力を加えて変形させることで、その部分が加工前より硬くなる現象です。
切削工具が材料表面をこするだけの状態になると、十分に削れないまま表面が硬くなることがあります。その硬くなった部分を次の刃が削るため、工具への負担が大きくなります。
加工硬化が進むと、次のような問題につながります。
- 工具の摩耗が早くなる
- 刃先が欠けやすくなる
- 加工面が荒れやすくなる
- 寸法が安定しにくくなる
- 加工時間が長くなる
特にSUS304などのオーステナイト系ステンレスでは、加工硬化を考慮した加工条件が必要です。
工具を必要以上にこすらせず、硬化した表面の下を安定して削れるように、切込み量や送り量を調整することが重要です。
切削熱が逃げにくい
ステンレスは、一般的な鋼材と比べて熱が伝わりにくい材質です。
切削によって発生した熱が材料や切りくずへ十分に逃げず、工具の刃先付近に集中しやすくなります。
刃先温度が高くなると、次のような問題が発生する可能性があります。
- 工具摩耗の進行
- 刃先の変形や欠損
- 加工面の変色
- 寸法精度の低下
- 工具寿命のばらつき
加工速度を上げすぎると切削温度も高くなりやすいため、使用するステンレスの種類、工具、加工内容に合った切削速度を設定する必要があります。
切削油やクーラントを適切に供給し、刃先の冷却と潤滑を行うことも重要です。
粘りが強く切りくずが長くなりやすい
オーステナイト系ステンレスは延性と靭性が高く、切りくずが途中で切れずに長くつながりやすい傾向があります。
長い切りくずが工具や材料へ絡むと、次のような問題につながります。
- 加工面に傷が付く
- 切りくずが工具に巻き付く
- クーラントが刃先へ届きにくくなる
- 自動運転を停止しなければならなくなる
- 作業者の安全性が低下する
切りくずを適切な長さに分断するためには、材質と加工内容に合った工具形状やチップブレーカを選び、送り量や切込み量を調整する必要があります。
工具へ付着しやすい
ステンレスは粘りが強いため、切削中に材料の一部が工具の刃先へ付着することがあります。
刃先に付着した金属が大きくなると、工具の形状が一時的に変化したような状態になり、正しい位置で切削できなくなります。これを構成刃先と呼びます。
構成刃先が発生すると、加工面のむしれ、傷、寸法のばらつきなどが起こりやすくなります。
付着した金属が加工中に剥がれ、完成面へ傷を付けることもあります。
工具の切れ味、切削速度、クーラント、工具材種などを適切に選び、材料が刃先へ付着しにくい状態をつくることが重要です。
バリや変形が発生しやすい
ステンレスは粘りがあるため、穴の出口、溝の端部、薄肉部分などにバリが残りやすい材質です。
バリが残ると、組み付け不良、けが、異物混入、相手部品の損傷などにつながる可能性があります。
また、薄肉部品や細長い部品では、切削抵抗や加工熱によって変形する場合があります。
高精度な部品を製作するには、加工順序、固定方法、切込み量などを考え、加工途中と完成後の変形を抑える必要があります。
SUS303・SUS304・SUS316の違い
ステンレスには多くの鋼種があり、それぞれ耐食性、加工性、強度、用途が異なります。
切削加工で使用されることが多い代表的な鋼種を比較します。
| 鋼種 | 主な特徴 | 切削加工での注意点 | 主な用途 |
|---|---|---|---|
| SUS303 | 被削性を高めたステンレス | SUS304より削りやすいが、使用環境や耐食性の確認が必要 | シャフト、ねじ、ナット、機械部品 |
| SUS304 | 最も一般的なステンレスの一つ | 加工硬化、工具摩耗、長い切りくずに注意 | 産業機械、食品機械、建築部品、装置部品 |
| SUS316 | SUS304より耐食性を高めたステンレス | 材質特性に合った工具と加工条件が必要 | 化学設備、水処理設備、プラント部品 |
材質名が「ステンレス」とだけ指定されている場合は、必要な耐食性や加工性を正確に判断できません。
見積もりを依頼するときは、SUS304、SUS303、SUS316など、具体的な鋼種を図面や仕様書に記載することが重要です。
SUS304の特徴と加工時の注意点
SUS304は、耐食性、加工性、溶接性などのバランスに優れ、幅広い分野で使用されているステンレスです。
産業機械部品、食品機械部品、装置部品、ブラケット、プレート、フランジなど、さまざまな製品に使用されています。
ただし、切削加工では次の点に注意が必要です。
- 加工硬化が起こりやすい
- 熱が工具へ集中しやすい
- 切りくずが長くなりやすい
- 工具へ材料が付着しやすい
- バリが発生しやすい
耐食性と入手性に優れた材質ですが、加工のしやすさだけで考えると簡単な材料ではありません。
高精度加工では、工具の状態を確認しながら、加工条件を安定させる必要があります。
SUS303の特徴と加工時の注意点
SUS303は、SUS304を基に被削性を向上させた快削ステンレスです。
NC旋盤によるシャフト、ピン、ねじ、ナットなど、切削加工を中心に製作する部品へ使用されます。
SUS304よりも切りくずを処理しやすく、工具寿命や加工時間の面で有利になる場合があります。
ただし、耐食性や溶接性などはSUS304と同じではありません。
加工しやすいという理由だけでSUS304からSUS303へ変更すると、使用環境や後工程に適さない可能性があります。
材質変更を検討する場合は、次の項目を確認します。
- 使用する場所
- 水分や薬品の有無
- 必要な耐食性
- 溶接の有無
- 部品にかかる荷重
- 表面処理の有無
加工コストだけでなく、部品に必要な性能を満たせるかを確認して選ぶことが重要です。
SUS316の特徴と加工時の注意点
SUS316は、SUS304にモリブデンを加え、耐食性や耐孔食性を高めたステンレスです。
水分、薬品、塩分などの影響を受ける設備や、より高い耐食性が必要な部品に使用されます。
代表的な用途には、化学設備、プラント設備、水処理設備、食品関連設備などがあります。
切削加工では、SUS304と同様に加工硬化や工具摩耗へ注意し、材質に合った工具と加工条件を選ぶ必要があります。
SUS316は材料費も加工費もSUS304と異なるため、必要な耐食性を確認したうえで選定することが大切です。
NC旋盤でステンレスを加工するときのポイント
NC旋盤は、材料を回転させながら工具を当てて削る加工設備です。
ステンレス製のシャフト、ピン、カラー、フランジ、ねじ部品などの製作に使用されます。
材質に合った工具を選ぶ
ステンレス加工では、耐摩耗性と耐熱性に加え、切れ味も重要です。
刃先が摩耗した状態で加工を続けると、材料を削るよりも表面をこする状態になり、加工硬化や寸法不良につながることがあります。
切削速度を上げすぎない
切削速度を上げると加工時間を短縮できますが、刃先温度も上昇しやすくなります。
工具寿命、加工精度、表面粗さを確認しながら、材質と工具に合った条件を設定します。
切込みを安定させる
加工硬化した部分を工具が繰り返しこすると、工具摩耗が進みやすくなります。
必要以上に浅い切込みを繰り返さず、加工内容に合った切込み量を設定することが重要です。
切りくずを適切に処理する
長い切りくずが加工物へ接触すると、完成面に傷が付く可能性があります。
工具形状、送り量、切込み量、クーラントなどを調整し、切りくずを安定して排出できる状態をつくります。
マシニング加工でステンレスを加工するときのポイント
マシニングセンタは、回転する工具を使用して、平面、穴、溝、段差、複雑形状などを加工します。
ステンレス製のプレート、ブラケット、治具、装置部品などの製作に適しています。
工具の突き出しを抑える
工具の突き出しが長いと、加工中に振動が発生しやすくなります。
振動は加工面の荒れ、工具欠損、寸法精度の低下につながるため、加工形状に支障がない範囲で工具の突き出しを抑えます。
材料を確実に固定する
ステンレスは切削抵抗が大きくなりやすいため、固定が不十分だと材料が動いたり、振動したりする可能性があります。
特に薄板、薄肉形状、細長い部品では、固定による変形にも注意が必要です。
クーラントを刃先へ届ける
クーラントには、冷却、潤滑、切りくず排出などの役割があります。
刃先や加工部分へ適切に供給できていないと、工具温度が上がり、切りくずも排出しにくくなります。
深い穴やポケット加工では、加工部分へクーラントが届いているかを確認する必要があります。
工具摩耗を確認する
ステンレス加工では、工具が急激に摩耗したり、刃先が欠けたりすることがあります。
工具交換の時期が遅れると、加工面や寸法の品質が不安定になります。
同じ部品を複数製作する場合は、加工数だけで判断せず、工具摩耗と完成品の状態を確認しながら管理することが重要です。
ステンレス加工で精度を安定させるための対策
加工工程を適切に分ける
一度の加工で完成寸法まで削るのではなく、粗加工と仕上げ加工に分けることで、加工負荷や変形の影響を抑えやすくなります。
粗加工後に材料の状態を確認し、仕上げ代を残して最終寸法へ加工します。
加工熱による寸法変化を考慮する
加工中に材料の温度が上がると、熱膨張によって寸法が変化します。
温度が高い状態で測定すると、材料が冷えた後に寸法が変わる可能性があります。
高い精度が必要な部品では、加工直後だけでなく、温度が安定した状態で寸法を確認することが重要です。
形状に合った固定方法を選ぶ
薄肉部品を強く固定すると、加工中は寸法が合っていても、固定を解除した後に変形することがあります。
部品形状、加工方向、切削抵抗を考慮し、必要以上に力をかけない固定方法を検討します。
工具の状態を管理する
工具摩耗は、寸法、表面粗さ、バリの発生などに影響します。
加工途中で工具状態を確認し、必要に応じて交換することで、品質のばらつきを抑えます。
加工順序を検討する
穴、溝、薄肉部、外形などをどの順番で加工するかによって、部品の変形や固定のしやすさが変わります。
完成形状だけでなく、加工途中の剛性も考えて工程を組むことが重要です。
ステンレス加工の費用が高くなりやすい理由
ステンレス加工は、鉄やアルミより加工費が高くなる場合があります。
主な理由は次のとおりです。
- 材料価格が異なる
- 切削速度を上げにくい
- 工具摩耗が進みやすい
- 加工時間が長くなりやすい
- 切りくず処理に時間がかかる
- バリ取りや仕上げが必要になる
- 高い精度を維持するための測定回数が増える
- 薄肉や複雑形状では加工工程が増える
同じ材質、同じ大きさでも、形状、公差、表面粗さ、数量によって加工費は変わります。
必要以上に厳しい公差や表面粗さを指定すると、加工工程や検査が増えるため、部品の用途に必要な範囲で指定することが重要です。
ステンレス加工を依頼するときに必要な情報
加工会社へ見積もりを依頼するときは、次の情報を準備すると確認がスムーズです。
- 部品図面
- SUS304、SUS303、SUS316などの材質
- 材料の形状と寸法
- 製作数量
- 寸法公差
- 幾何公差
- 表面粗さ
- 熱処理の有無
- 表面処理の有無
- 部品の用途
- 使用環境
- 相手部品との関係
- 希望納期
材質が決まっていない場合は、耐食性、強度、溶接、加工性、コストなど、優先したい条件を伝えます。
既存部品の材質を変更する場合は、加工しやすさだけで判断せず、部品の性能や使用環境に問題がないかを確認する必要があります。
ステンレス加工で図面を作成するときの注意点
材質を具体的に記載する
図面に「ステンレス」とだけ記載するのではなく、「SUS304」「SUS303」など、鋼種まで指定します。
同じステンレスでも特性や加工性が異なるため、材質が不明確な状態では正確な見積もりができません。
必要な公差を明確にする
すべての寸法へ厳しい公差を設定すると、加工費が上がる可能性があります。
組み付けや機能に関係する寸法と、一般公差で対応できる寸法を分けて指定します。
表面粗さを指定する面を明確にする
表面粗さは、部品の摩擦、密着性、耐摩耗性、外観などに関係します。
すべての面へ同じ数値を指定するのではなく、機能上必要な面を明確にします。
バリの処理方法を確認する
穴、溝、ねじ、交差穴などではバリが発生することがあります。
組み付けや安全性に関係する部分は、面取り寸法やバリ取りの範囲を図面に記載します。
納品状態を明確にする
切削加工だけで納品するのか、研削、熱処理、表面処理、洗浄などを含めるのかを確認します。
後工程がある場合は、処理後の寸法変化や表面状態も考慮して加工工程を決めます。
宝栄工業のステンレス精密部品加工
宝栄工業株式会社では、広島市を拠点に、NC旋盤、マシニングセンタ、NCフライス、ワイヤーカット、平面研削盤などを活用した精密金属加工を行っています。
鋼材、アルミ、ステンレス、高硬度鋼、工具鋼、銅、真鍮など、さまざまな金属材料に対応しています。
ステンレス加工では、材質、形状、寸法公差、表面粗さ、数量などを確認し、部品に適した加工設備と工程を検討します。
単品試作から多品種・小ロットまで、次のような部品加工をご相談いただけます。
- シャフト
- フランジ
- ブラケット
- プレート
- 治具
- 産業機械部品
- 装置部品
- プラント関連部品
対応できる材質や寸法は、部品形状、必要精度、加工内容によって異なります。
図面と材質情報をご用意のうえ、まずは加工の可否、納期、見積もりをご相談ください。
よくある質問
ステンレスはなぜ切削加工が難しいのですか?
加工硬化が起こりやすく、切削熱が工具へ集中しやすいためです。また、粘りが強く、長い切りくず、工具への付着、バリなども発生しやすい傾向があります。
SUS304とSUS303はどちらが加工しやすいですか?
一般的には、被削性を高めたSUS303のほうが切削加工しやすい材質です。ただし、耐食性や溶接性などの条件が異なるため、加工性だけで材質を変更することはできません。
SUS304とSUS316の違いは何ですか?
SUS316はモリブデンを含み、SUS304より耐食性や耐孔食性を高めたステンレスです。使用環境、必要性能、材料費、加工費を確認して選びます。
ステンレスはさびませんか?
ステンレスは一般的な鉄よりさびにくい材質ですが、使用環境によっては腐食することがあります。水分、塩分、薬品、異種金属との接触などを考慮して鋼種を選ぶ必要があります。
ステンレス加工は1個から依頼できますか?
宝栄工業では、単品試作や多品種・小ロットの金属部品加工に対応しています。ただし、部品形状、材質、寸法、必要精度によって加工の可否が異なるため、図面による確認が必要です。
図面があれば見積もりできますか?
図面に加えて、材質、数量、必要精度、表面処理、希望納期などをご提示いただくと確認がスムーズです。用途や使用環境も分かれば、加工方法を検討しやすくなります。
ステンレスの高精度加工にも対応できますか?
宝栄工業では、±0.01mmの精度を目安とした精密部品加工に対応しています。ただし、形状、寸法、鋼種、加工箇所などによって対応可能な精度が異なるため、図面を確認したうえで判断します。
まとめ
ステンレスは、耐食性や強度に優れ、幅広い分野で使用されている金属材料です。
一方、加工硬化が起こりやすく、切削熱が逃げにくいため、鉄やアルミと同じ条件では安定した加工が難しい場合があります。
また、SUS304、SUS303、SUS316など、鋼種によって加工性や耐食性が異なります。部品の用途、使用環境、必要精度、加工費を確認し、適切な材質を選ぶことが重要です。
ステンレスの切削加工では、材質に合った工具、切削条件、固定方法、クーラント、加工工程を選び、工具摩耗や加工熱を管理する必要があります。
宝栄工業株式会社では、NC旋盤、マシニングセンタ、NCフライス、ワイヤーカット、平面研削盤などを使用し、ステンレスを含む精密金属部品の加工に対応しています。
広島市でステンレス加工、精密部品加工、単品試作、小ロット加工をご検討の方は、図面、材質、数量、希望納期をご用意のうえ、お気軽にお問い合わせください。